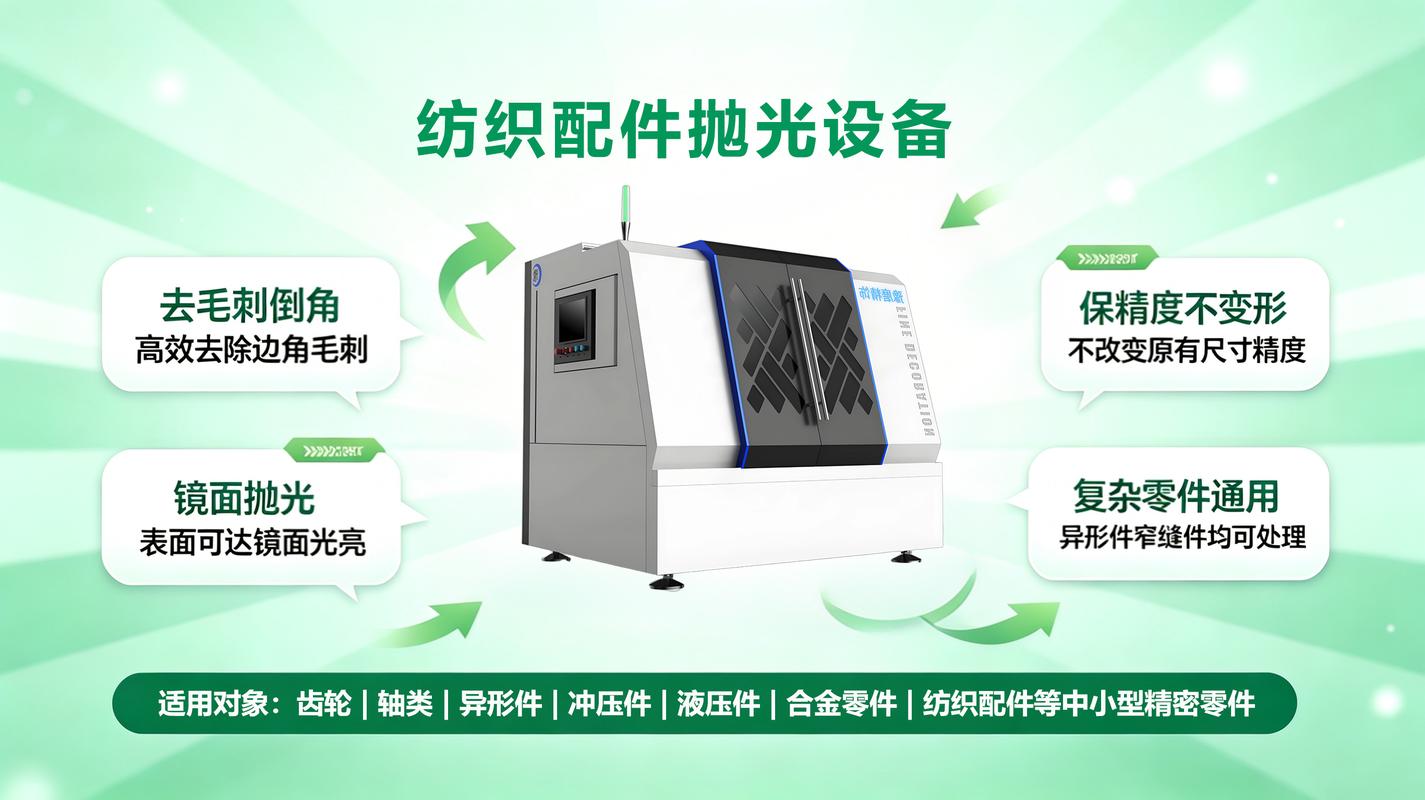
在针织行业,袜机织针和沉降片是核心易损件,其表面光洁度直接影响编织效率和袜子品质。为了降低更换成本,许多工厂选择对旧针和沉降片进行批量抛光翻新。这个看似简单的工序,却暗藏三大陷阱\u2014\u2014踩中一个,轻则抛光效果差、寿命打折,重则整批报废,甚至损伤针筒。据统计,90%的工厂都至少中过一招。今天我们就来一一拆解,帮你避坑。
坑一:混料抛光,不同材质/磨损程度一锅端
现象:为了省事,工厂常把不同机型的织针、不同厂家的沉降片,甚至新旧程度差异巨大的零件混在一起,倒入同一台抛光机批量处理。
后果:不同材质(如高碳钢、不锈钢、合金钢)硬度不同,磨损量也不同。硬针会过度磨削软针,导致软针尺寸超差、针舌失灵;磨损严重的沉降片需要更长时间抛光,但同批的轻微磨损件早已抛光过度,刃口变圆、失去抓纱能力。最终整批良莠不齐,上机后断针、漏针频发。
对策:严格分类。按材质、机型、磨损等级(轻度/中度/重度)分批,每批只处理同一种类。抛光前用放大镜或投影仪抽检,确定合理的抛光时间。有条件的工厂可引入光谱分选或硬度抽检,从源头隔离混料风险。
坑二:抛光介质与参数\u201c一张方子治百病\u201d
现象:很多工厂的抛光工艺十年不变,不管什么针都采用同样的磨料(如棕刚玉、陶瓷球)、同样的转速、同样的时间,甚至抛光液也长期不换。
后果:织针和沉降片的几何形状复杂(针钩、针舌、槽口、刃口),统一参数会导致:薄弱部位(如针舌轴孔)被过度磨削,造成松动或断裂;凹陷处抛光不到,毛刺残留,挂纱断纱。磨料若未按磨损定期补充或更换,切削力下降,抛光时间被迫延长,反而加剧碰撞划伤。
对策:针对不同部位和材质定制参数。例如高碳钢织针可先用粗磨料去毛刺,再用细磨料镜面抛光,转速由高到低。针舌、槽口等关键部位可选用异形磨料或配合磁性抛光。定期检测磨料粒径和浓度,每抛光若干批次后补料或换料。抛光液要勤过滤,防止金属屑二次划伤。
坑三:为求光亮过度抛光,忽略尺寸与刃口保护
现象:部分工厂追求\u201c镜子般光亮\u201d,不断延长抛光时间或使用强酸化学抛光。同时不检测关键尺寸,觉得越亮越好。
后果:过度抛光会改变织针关键尺寸:针舌长度变短、针钩变薄、沉降片的片喉宽度变大或刃口圆角化,直接破坏编织精度。上机表现为织物稀路、花针、破洞,严重时撞针打坏针筒,损失巨大。化学抛光若控制不当,还会引发氢脆,使针在使用中脆断。
对策:建立尺寸公差红线。针舌长度、针钩厚度、沉降片喉宽、厚度等关键尺寸必须用影像仪或专用量具抽检,公差内才允许抛光。机械抛光优先,化学抛光后必须做去氢处理。以\u201c适配编织要求\u201d为光泽度标准,一般 Ra≤0.4μm 即可,不必盲目追高。借助工艺试验确定最佳光泽度与寿命的平衡点。
##
批量抛光降本增效,但绝不能\u201c一锅端\u201d和\u201c一刀切\u201d。记住三大避坑 clave:分类分拣、定制参数、保护尺寸。每一批抛光前后都要留样对比,记录工艺参 数,建立易损件抛光的标准作业程序(SOP)。只有这样,翻新零件才能顺利上机,稳定编织,真正省下成本。如果中招已有损伤,及时停用并缩小抛光批量,避免损失扩大。你的工厂在抛光时踩过哪个坑?欢迎在评论区分享。